Artykuł sponsorowany
Jak tolerancja i wykończenie rowka wpływają na osadzenie pierścienia zabezpieczającego
Dźwięk kliknięcia towarzyszący montażowi elementu zabezpieczającego często daje złudne poczucie bezpieczeństwa. Zdarza się, że po kilkudziesięciu godzinach pracy maszyny przemysłowej lub ciągnika rolniczego pojawia się niespodziewany luz osiowy. Teoretycznie poprawnie osadzony detal zaczyna przesuwać się wzdłuż wału, a pod wpływem rosnących wibracji całkowicie wyskakuje ze swojego gniazda. Diagnoza takiego problemu zazwyczaj omija sam komponent sprężysty, skupiając się na błędach montażowych lub zmęczeniu materiału. W rzeczywistości główną przyczyną awarii całego zespołu łożyskowego lub napędowego bywa nieprawidłowo przygotowana geometria miejsca osadzenia. Zrozumienie relacji między tolerancją wymiarową a zachowaniem zabezpieczenia pod obciążeniem pozwala uniknąć przestojów produkcyjnych.
Przeczytaj również: Kluczowe czynniki wpływające na efektywność sprzątania poremontowego
Wymiary rowka i ich wpływ na nośność osiową
O pewności działania układu decydują nie tylko nominalne średnice wału czy otworu, lecz także precyzyjnie dobrana głębokość, szerokość oraz współosiowość samego wyżłobienia. Norma DIN 471 dla elementów zewnętrznych oraz DIN 472 dla aplikacji wewnętrznych wyraźnie oddzielają od siebie kwestie pasowania poszczególnych płaszczyzn. Szerokość rowka posiada osobną tolerancję ujętą w tabelach normatywnych, która musi zostać precyzyjnie dostosowana do grubości konkretnego zabezpieczenia. Błędem jest zakładanie uniwersalnej tolerancji dla wszystkich wymiarów gniazda. Zbyt szerokie wycięcie pozwala na niepożądany ruch osiowy, co z czasem prowadzi do wyklepania materiału i drastycznego zmniejszenia zdolności do przenoszenia obciążeń. Zbyt wąski kanał uniemożliwia całkowite wsunięcie elementu, wymuszając jego trwałe odkształcenie już na etapie prac warsztatowych.
Przeczytaj również: Jakie funkcje oferuje urządzenie wielofunkcyjne spc430 dla użytkowników komercyjnych?
Współosiowość wyfrezowanego kanału względem głównej osi wału stanowi kolejny parametr decydujący o żywotności węzła. Nierównomierna głębokość na obwodzie sprawia, że mechanizm rozkłada siły asymetrycznie. Wszelkie odchyłki wykonania prowadzą do miejscowego podparcia krawędzi zamiast pełnego kontaktu z dnem i ścianami bocznymi gniazda. Kiedy urządzenie zaczyna pracować pod zmiennym obciążeniem, powstaje punktowe zużycie cierne. Wyżłobienie ulega stopniowemu rozbiciu, a sprężysty detal traci swoje pierwotne właściwości, stając się luźnym pierścieniem bez zdolności oporowych.
Przeczytaj również: Jak nasze wycieczki podczas ferii w Lublinie wpływają na rozwój dzieci?
Wykończenie powierzchni i weryfikacja gniazda
Parametry wymiarowe muszą iść w parze z odpowiednią strukturą samej powierzchni styku. Pozostawione po obróbce skrawaniem zadziory, ostre krawędzie oraz niewłaściwie dobrany promień przejścia dna skutecznie blokują prawidłowy montaż. Klasyczny pierścień segera wymaga idealnie płaskiego oparcia na całej swojej płaszczyźnie roboczej. Normy techniczne bezwzględnie wymagają gładkiego wykończenia bocznych ścian wycięcia. Maksymalny dopuszczalny promień zaokrąglenia dna ściśle zależy od rozmiaru stosowanego zabezpieczenia i tabelarycznych wymogów normy, dlatego nie można przyjmować tu stałych, uniwersalnych wartości liczbowych dla każdego wału. Zbyt duży promień zmniejsza faktyczną powierzchnię styku ścianek, co bezpośrednio obniża nośność osiową układu. Z kolei ostre krawędzie generują niebezpieczne karby i sprzyjają pękaniom zmęczeniowym.
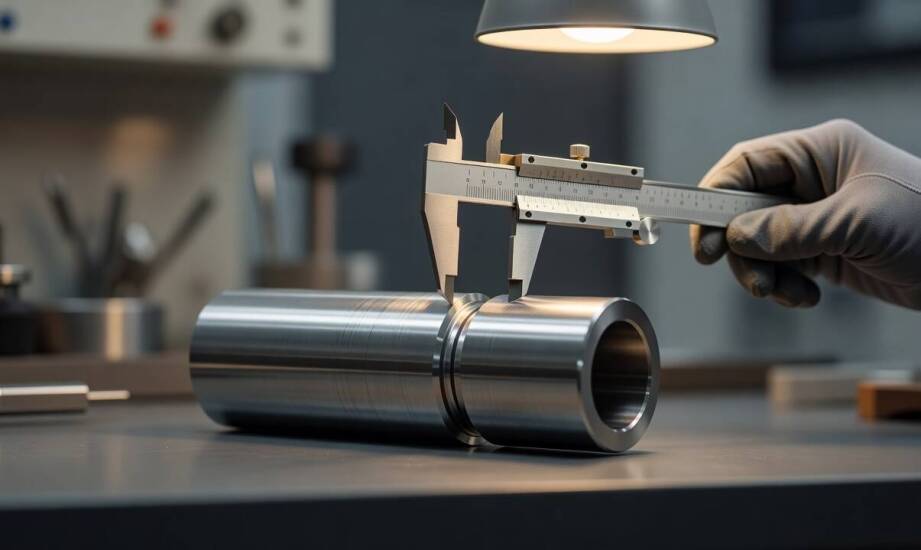
Praktyczna ocena jakości wykonanej obróbki wymaga przeprowadzenia kilku czynności kontrolnych przed ostatecznym złożeniem maszyny. Warsztatowa weryfikacja obejmuje szczegółowe oględziny krawędzi pod kątem ostrości oraz ewentualnych zanieczyszczeń po toczeniu. Następnie mechanik powinien wykonać pomiary szerokości i głębokości wycięcia za pomocą mikrometru lub precyzyjnej suwmiarki. Ostatnim etapem jest weryfikacja organoleptyczna, czyli próbne założenie docelowego detalu. Prawidłowo osadzony element sprężysty nie wykazuje żadnego luzu roboczego i nie obraca się swobodnie wewnątrz kanału. Pojawienie się śladów niestabilności lub trudności z pełnym rozprężeniem szczypcami stanowi wyraźny sygnał do poprawy geometrii wycięcia przed uruchomieniem napędu.
Stabilność całego węzła mechanicznego opiera się na ścisłej współpracy pomiędzy precyzyjnie wykonanym kanałem a samym detalem zabezpieczającym. Nawet najwyższej jakości stop metali nie spełni swojego zadania, jeśli powierzchnia nośna zostanie wykonana niestarannie lub niezgodnie z obowiązującymi tolerancjami ujętymi w normach DIN. Funkcjonująca na rynku od 1994 roku Firma Handlowa Walor produkuje elementy osadcze w Polsce, zaopatrując zakłady przemysłowe, producentów maszyn oraz serwisy w rozbudowany asortyment części zamiennych. Wielkoformatowy magazyn zapewnia stałą dostępność tysięcy pozycji, w tym profesjonalnych łożysk i uszczelnień, co pozwala na sprawne serwisowanie rozbudowanych parków maszynowych. Trwałe zablokowanie ruchu osiowego wymaga pełnej synergii dokładnego wymiaru, czystego wykończenia krawędzi roboczych oraz przewidywanych sił działających na wał w trakcie codziennej eksploatacji urządzenia.
Kategorie artykułów
Polecane artykuły

Wpływ nowoczesnych technologii na precyzję diagnostyki ortodontycznej

Akryl, lateks i ceramika — co naprawdę zmienia ich zachowanie po myciu i poprawkach

Rola rack 19 w zapewnieniu bezpieczeństwa danych i urządzeń elektronicznych
